东莞聚实自动化科技有限公司
手持式锁螺丝机如何调整气缸大小图解

手持式锁螺丝机整机总共有两个气缸,,第一个是16 *15mm的方形气缸,主要和分料器连接在一起,第二气缸在电批上,有五种不同尺寸的气缸,分别是60*12mm、80*12mm、100*12mm、120*12mm和150*12mm,通过适用不同的气缸,来控制重要部件的伸缩,接下来小编会说明如何调整手持式螺丝机气缸气压大小,对刚刚接触手持式螺丝机员工也是可以看到懂。

分料器的方形气缸调整
手持式螺丝机工作原理:把螺丝倒入料仓,通过料仓转盘旋转把螺丝带到导轨上,通过振动方式,把螺丝移动到分料器,分料器再把一颗颗螺丝输送到料管,再通过气压把螺丝吹到电批夹嘴上。
这就是分料器作用,但是不能送多螺丝!不然螺丝卡到夹头处,怎么进行分料,完全是靠方形气缸实现。
气缸拉杆推出速度快造成的影响
方形气缸拉杆推出速度快,容易导致螺丝在作用力的情况下,飞出导轨,也就无法正常锁付螺丝,还需要联系按电批,才能够重新输送一颗螺丝,严重进行生产节奏,所以就需要把气压调小,每转两圈,需要测试一次,会不会有拉飞螺丝情况。
气缸拉杆回来速度慢造成的影响
气缸气压小,导致拉杆复位不到位,聚实在设计分料器时,计算过螺丝直杆的直径,而且分料器凹槽只是比螺丝大0.2mm,复位不到位,螺丝和推杆都卡在一个位置上,机器工瘫痪,生产完全停歇,每个部件都是非常重要的,小小气压接头也是如此。
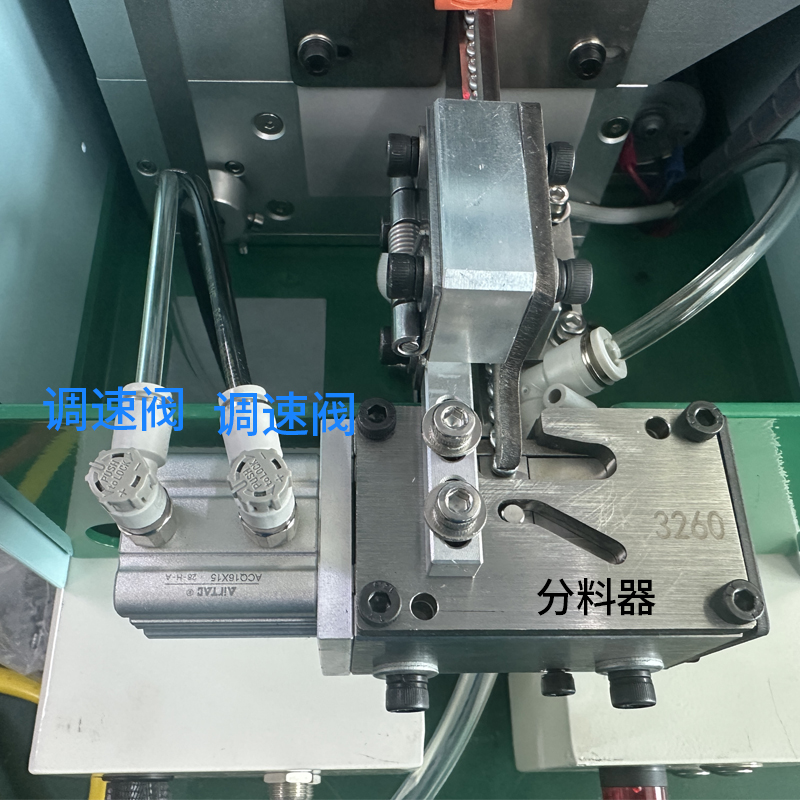
分料器推拉杆气缸调整
分料器上有两个调速阀,均是带有调节气压大小的功能,靠近分料器主体的调速阀是控制推出速度,另外一个是控制拉回速度,根据现场情况进行分析和调整,如果推杆推出速度快,导致螺丝飞出来,在调速阀上往小(-)的方向调节,转三四圈之后就再进行测试下。如果情况是推螺丝不到位,则需要在调速阀上往大(+)的方向调节。
推杆回拉则是调节外边的调速阀,往回拉的气压小,拉杆不到位,螺丝卡到分料器卡槽外面!再推螺丝,直接导致卡料,这也是调节气压大小,把调速阀的调压旋钮拔起,然后往+方向调大气压,再进行几次测试,入料顺畅了再把气压旋钮按下去,避免直振器的振动把气压改变了。

电批气缸气压调节步骤
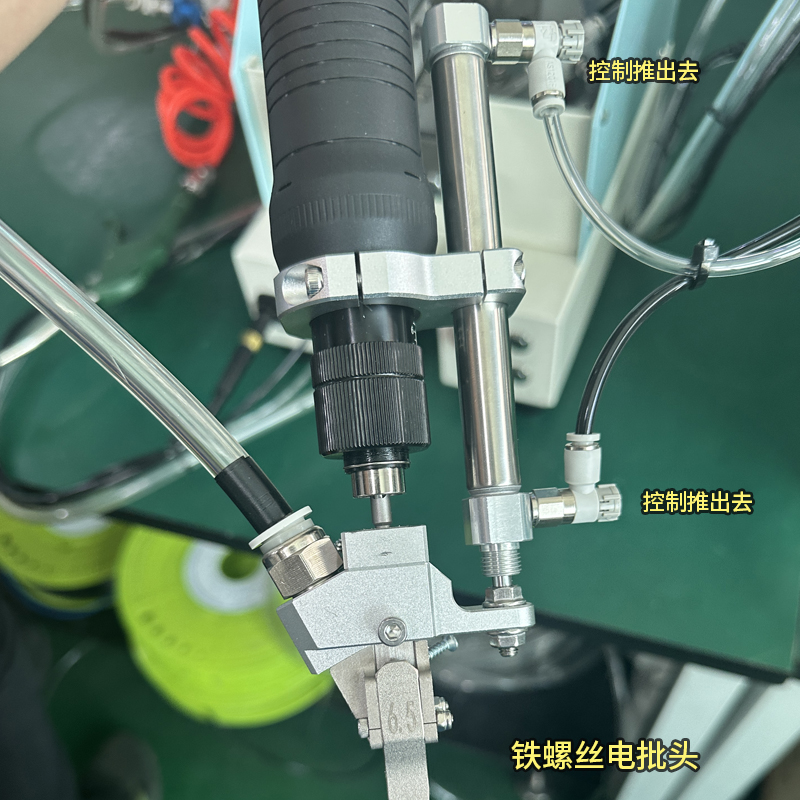
首先我需要把手持式螺丝机的电批机构说明一下,电批上有两种结构,第一种使用铁螺丝的机器,第二种适用不锈钢螺丝的机器,你们要知道自己目前使用的手持式螺丝机是用铁螺丝,还是不锈钢螺丝,因为适用铁螺丝的机器气缸有2个调速阀,使用不锈钢螺丝的气缸则有3个调速阀,先从适用铁螺丝的手持式螺丝机调速阀调节说起来。
手持式螺丝机(铁)电批气缸分别在两端,顶部调速阀是用来调夹嘴缩回来的速度,而底部是用来调气缸推出的速度,千万不要搞反了喔!调节方法:把调速阀头部拉起,看上面的标志,(-)调小气压,(+)调大气压,夹嘴下滑速度慢可以调快点,快到螺丝有出现歪斜的情况,就停下,然后往(-)调小一点气压,保证出料速度情况,也要保证螺丝不会歪斜,也会用图片的方式进行说明。
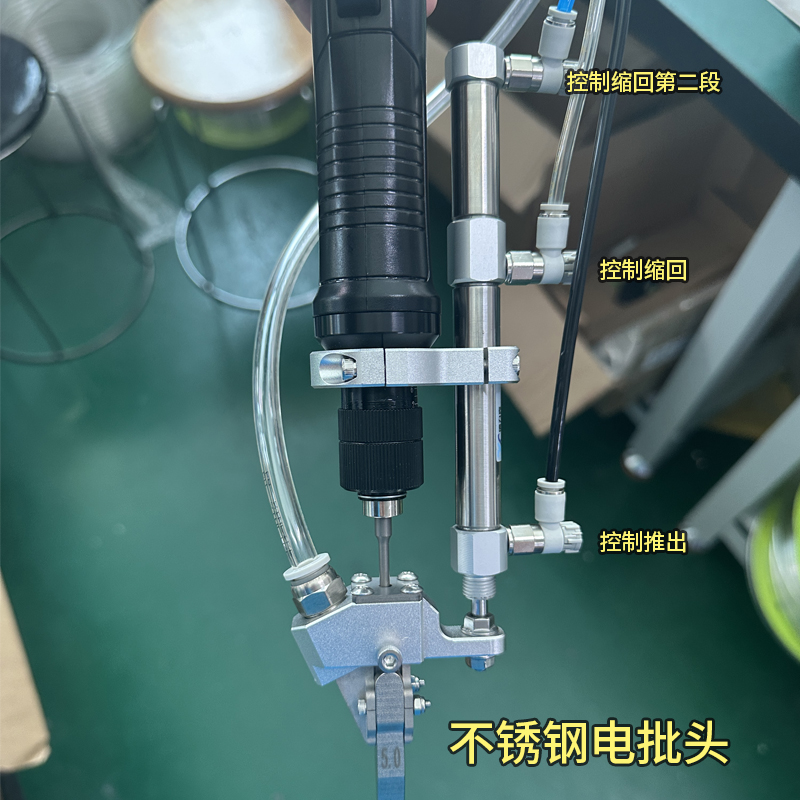
适用不锈钢螺丝的手持式螺丝机的气缸则是有三个调速阀,顶部一个调速阀,中间一个调速阀和底部一个调试阀,原理跟使用铁螺丝的手持式螺丝机差不多的,只是在出料时候会在中间停顿,还需要再按一次,才能够进行锁付螺丝,这跟螺丝材质有关系,不锈钢螺丝需要被夹嘴夹住才能够实现锁付。
调整不锈钢的手持式螺丝机要分两段调整,第一段,夹嘴第一次往下伸的时候,速度慢,可以调气缸底部的调速阀,把气压调大,有明显速度提升之后,再调中间段的调速阀,找到合适的速度,如果螺丝有歪斜,正面速度有点快了,就需要再调小一点点,第三段就是调顶部的,这是缩回的速度,缩回速度也要合适,不同螺丝有到的速度会完全不同,需要进行一定的测试。
在手持式螺丝机里面还有一个节流阀,用来控制输料气压,这个气压就简单,只是扭大、扭小或者拆卸,如果你们使用小螺丝,例如:M3.0以下的螺丝,建议不要拆卸调速阀,如果出现卡螺丝,可以把调速阀拆掉,气压减少,会导致螺丝吹不到位,也就变成卡螺丝,用气压接头是为了保护夹头不会那么快损坏,可以适用两年的夹头,拆了调速阀,可能只能使用一年半的时间。